 Zerspanungstechnik

anwenderreportage
Maschinenbauer bavius technologie setzt auf Werkzeuge von Iscar
Um einen Kunden davon zu überzeugen, dass auf der Anlage auch lang auskragende Werkzeuge mit der kleineren HSK-Werkzeugaufnahme stabil laufen, setzte Maschinenbauer bavius technologie einen Testcut unter Realbedingungen an. Wichtiger Bestandteil des Tests: die richtigen Werkzeuge. Mit einem Werkzeugsatz zum Schruppen und Schlichten von Iscar übertraf der Test alle Erwartungen.

Die AeroCell 160 I 400 von bavius verfügt über eine Hochleistungsspindel, die mit bis zu 30.000 Umdrehungen pro Minute läuft und im Dauerbetrieb eine Leistung von 140 Kilowatt liefert.
Shortcut
Aufgabenstellung: Tiefe V-förmige Tasche in Alublock einbringen.
Lösung: .Werkzeugpaket mit HeliAlu-, MegaAlu- und Multimaster-Fräsern von Iscar auf dem bavius Horizontal-Bearbeitungszentrum AeroCell 160.
Nutzen: Hohe Leistung und Drehzahl der Spindel nutzbar; stabiler Prozess; hohe Zerspanraten; hohe Produktivität und gute Oberflächengüte.
bavius technologie mit Sitz im oberschwäbischen Baienfurt ist seit 2017 als eigenständiges, familiengeführtes Unternehmen mit rund 120 Mitarbeitenden in der Entwicklung und Produktion von Hochgeschwindigkeits-CNC-Anlagen zur hochvoluminösen Aluminium-Zerspanung aktiv. Hierbei konzentriert sich bavius auf zwei Produktlinien: Profil-Bearbeitungzentren PBZ sowie Horizontale Bearbeitungszentren HBZ mit der Baureihe AeroCell.

Das Horizontal-Bearbeitungszentrum mit dem bavius Gabelfräskopf bmh 3 ist für die hochvoluminöse Aluminium-Zerspanung ausgelegt und brachte die Tasche in nur drei Stunden prozesssicher ein.

Stefan Diem
Anwendungstechniker, bavius technologie gmbh
„Die Kombination aus dynamischer, starker Anlage und passendem Werkzeug sorgt für eine kürzere Bearbeitungszeit und erhöht die Produktivität deutlich. Und wie vorhergesagt, liefen auch die lang auskragenden Werkzeuge mit der 63er-Aufnahme absolut stabil und vibrationsfrei.“
Dynamische Anlage gesucht
„Ein amerikanisches Unternehmen aus der Aerospace-Branche war auf der Suche nach einer Anlage, die hohe Abtragsraten, Dynamik und Verfügbarkeit bei zugleich hoher Bearbeitungsqualität bietet, um große Strukturbauteile aus Aluminium zu fertigen“, erzählt Dominik Merz, Director Global Sales|Applications bei bavius. „Eine perfekte Aufgabe für unsere HBZ AeroCell 160 I 400.“ Die Anlage verfügt über eine Hochleistungsspindel, die mit bis zu 30.000 Umdrehungen pro Minute läuft und im Dauerbetrieb (Betriebsart S1) eine Leistung von 140 Kilowatt liefert. In der Betriebsart S6 sind kurzfristig Leistungen bis 175 Kilowatt abrufbar. „Da die 140 Kilowatt schon bei 19.000 Umdrehungen pro Minute anliegen, können bereits im mittleren Drehzahlsegment hohe Leistungen abgerufen werden, was einige Vorzüge bietet“, erklärt Dominik Merz.
Nur die seitens bavius standardmäßig eingesetzte Werkzeugaufnahme HSK-A63/80 bereitete dem US-Kunden Sorge. Aus Erfahrung und Stabilitätsgründen präferierte er eine Größere. Das hätte allerdings die verfügbare Zerspanungsleistung der Anlage deutlich eingeschränkt. „Um 30.000 Umdrehungen fahren zu können, ist die AeroCell 160 mit einer HSK 63/80 Werkzeugaufnahme ausgestattet, die dank ihrer größeren Plananlageflächen auch bei langen Auskragungen die notwendige Stabilität ins Werkzeug bringt“, erklärt Stefan Diem, Anwendungstechniker bei bavius. „Mit einer 100er-Aufnahme dagegen wären nur noch 20.000 Umdrehungen pro Minute möglich gewesen. Das war für bavius zunächst keine Option und hätte die Vorzüge der Maschine eingeschränkt.“ Dominik Merz ergänzt: „Vor allem läuft die oft mehrere Stunden dauernde Bearbeitung solcher Teile zu 70 oder 80 Prozent mit kurzen Werkzeugen. Da macht sich bei der Produktion schnell bemerkbar, ob der Nutzer die volle Drehzahl und die volle Leistung nutzen kann.“
Um dem Kunden zu demonstrieren, dass der kleinere Halter auch bei langen Werkzeugen die notwendige Stabilität bietet, vereinbarte das bavius-Team mit dem Kunden einen Live-Testlauf unter Realbedingungen bei bavius in Baienfurt. Der Plan: In einen 600 × 780 × 500 Millimeter großen Block aus Aluminium-Knetlegierung EN-AW 7012 (AlZn6Mg2Cu) sollte eine 170 × 626 Millimeter große und 260 Millimeter tiefe, V-förmige Tasche eingebracht werden, wie sie typischerweise bei Strukturbauteilen für die Luftfahrt vorkommt.

Maßgeschneiderte Lösung
„Wir haben uns mit unserem langjährigen Partner Iscar in Verbindung gesetzt, um das optimale Werkzeugpaket fürs Schruppen und Schlichten zu schnüren“, führt Stefan Diem aus. Michele Piccolantonio, Beratung und Vertrieb Ausrüstungsprojekte, Calogero La Quatra, Produktspezialist Multi Master, Solid Carbide und PCD-Tools, sowie Anton Kress, Produktspezialist Fräsen, ließen sich die Aufgabe schildern und legten gemeinsam mit dem bavius-Team ein genau auf die Aufgabe und das Material abgestimmtes Set ab.
„Aluminium lässt sich im Allgemeinen schnell und einfach zerspanen, es hat aber trotzdem seine Eigenheiten“, sagt Anton Kress. Hier werden hochpositive Systeme mit sehr scharfen polierten Schneiden benötigt, um das Aufkleben des Spans auf der Schneide und auf der Oberfläche zu verhindern, um prozesssicher zu arbeiten. Dadurch treten zudem geringere Schnittkräfte bei der Bearbeitung auf. Das bringt beim Einsatz langer Werkzeuge enorme Vorteile und verringert Abdrängung sowie Vibrationen deutlich.
„Wichtige Auswahlkriterien waren deshalb unter anderem, dass wir weichschneidende Standard-Werkzeuge einsetzen, die die große Dynamik der Maschine unterstützen, hohe Drehzahlen erlauben und prozesssicher laufen, um die Verfügbarkeit der Anlage hochzuhalten“, sagt Michele Piccolantonio. „Beim Schruppen sollten zudem sehr große Abtragsraten möglich sein – Stichwort Hochvolumenzerspanung – und beim Schlichten top Oberflächengüten“, ergänzt Anton Kress. Am Ende entstand ein Werkzeugsatz mit Fräsern aus den HeliAlu-, MegaAlu- und Multimaster-Familien.

Auch bei Werkzeuglängen von bis zu 357 Millimetern liefen die Prozesse sicher und vibrationsfrei.

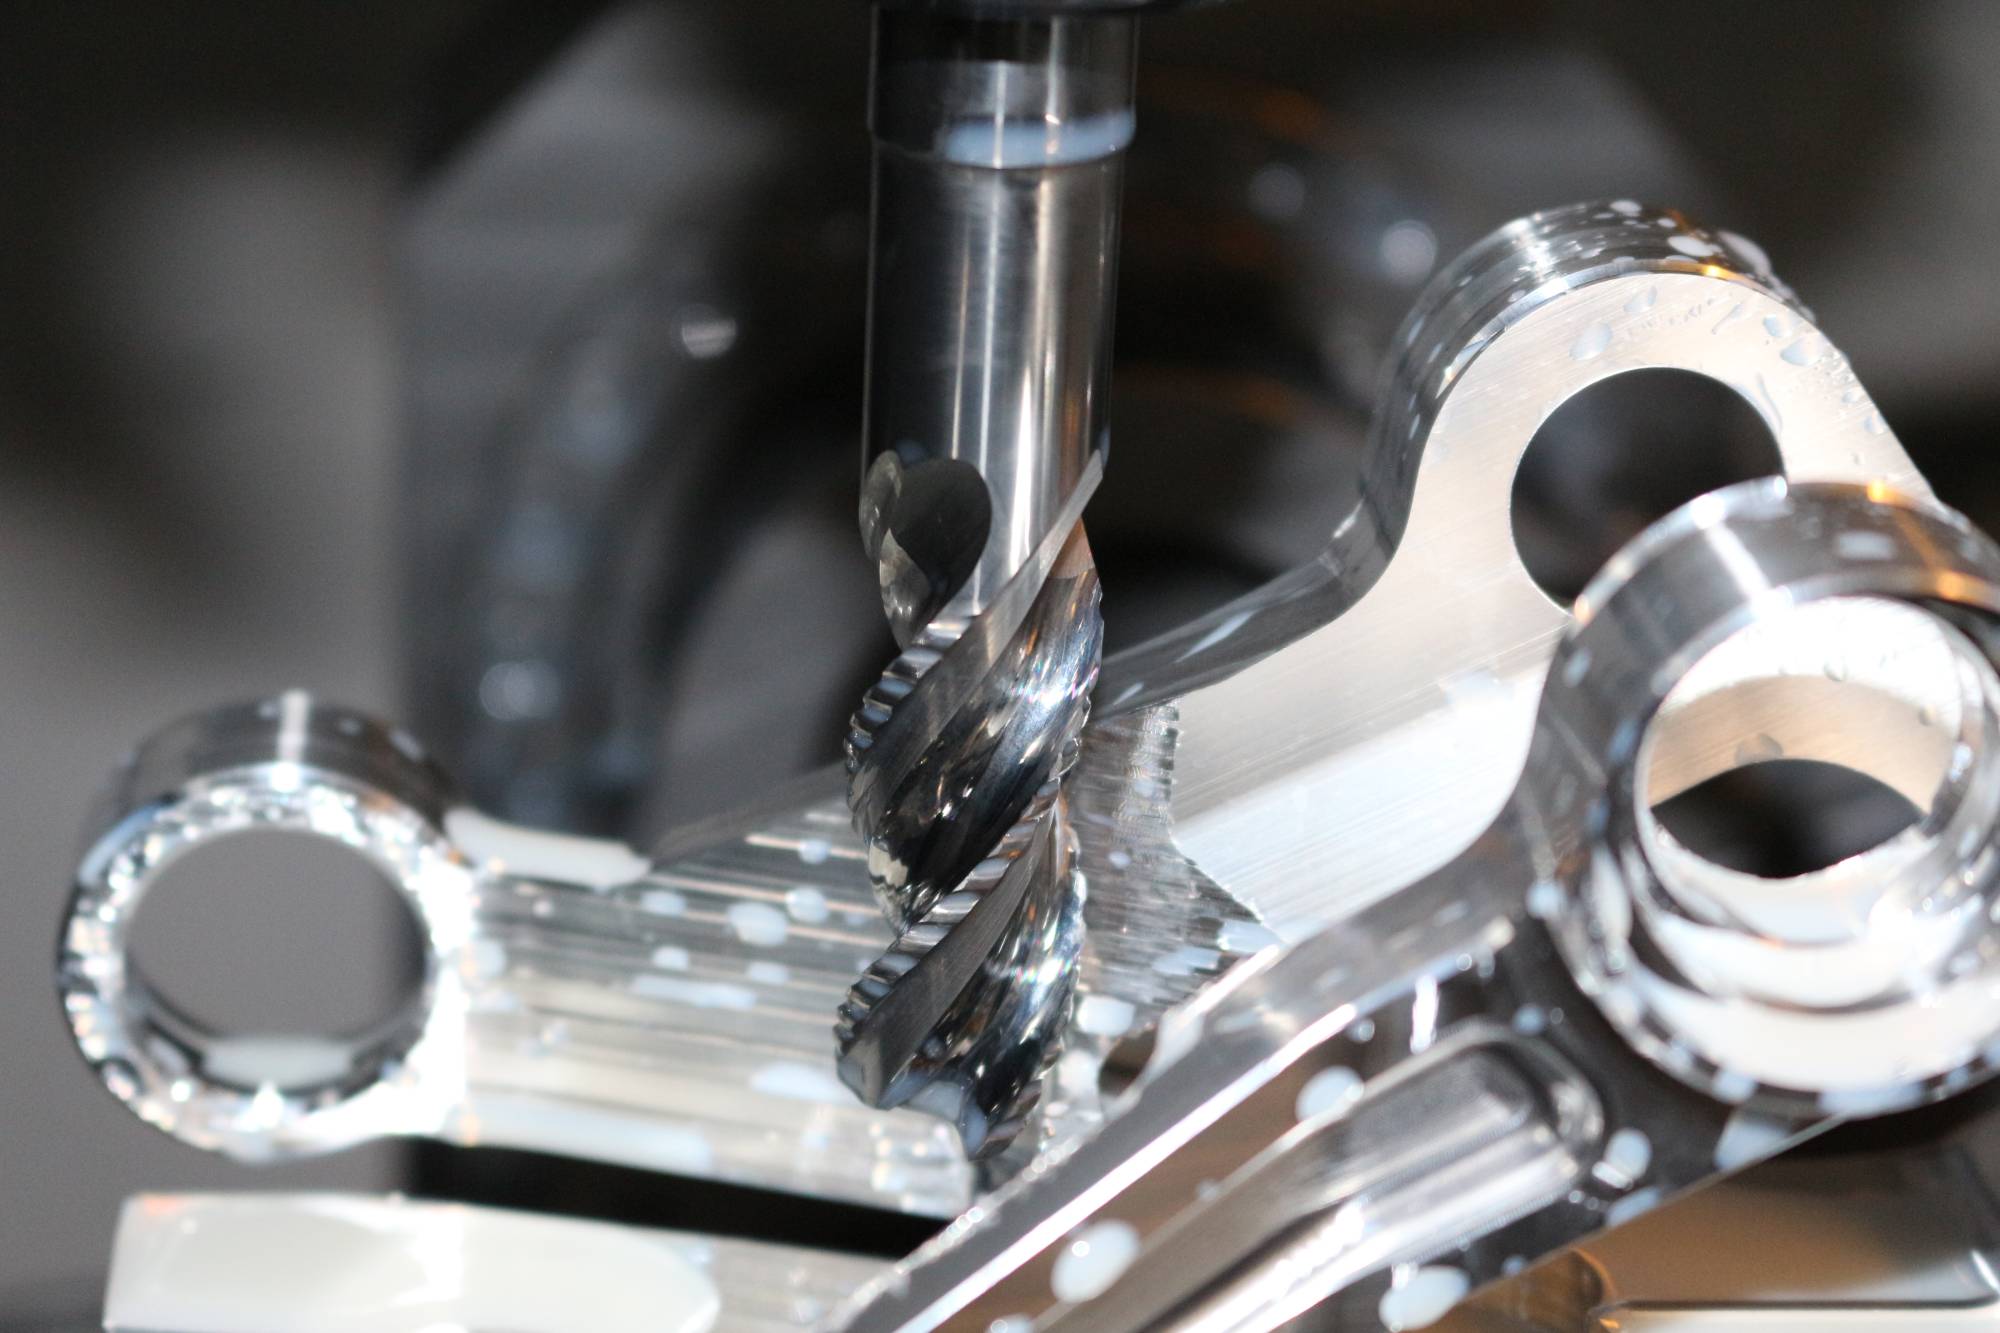
Mit MegaAlu-Vollhartmetallfräsern in Längen von 5xD bis 8xD reduzierte bavius die Eckradien und schruppte die Tasche auf ihre Endtiefe von 260 Millimetern.

Beim Schlichten sorgten aufschraubbare VHM-Kugelkopf- und -Barrelfräser aus Iscars Multimaster-Familie mit Werkzeuglängen zwischen 155 und 293 Millimeter für hohe Oberflächengüten.

Dominik Merz
Director Global Sales|Applications, bavius technologie gmbh
„Der Testlauf hat alle Erwartungen übertroffen. Der Kunde war völlig überzeugt und so begeistert, dass er die Maschine am liebsten gleich mitgenommen hätte.“
Schnell viel Material schruppen
Um in kurzer Zeit große Mengen an Material abzutragen, kamen HeliAlu-Fräser mit zielgerichteter JHP-Kühlung im Durchmesser von 50 Millimetern zum Einsatz. Für das Schruppen der Oberflächenkontur und den ersten Teil der Tasche war der Fräser als Monoblockwerkzeug mit 110 Millimetern Länge, bestückt mit vier Wendeschneidplatten (WSP) mit zwei helikalen Schneidkanten, vorgesehen. Die umfangsgeschliffenen, 22 Millimeter langen, scharfen Schneidkanten mit hoch positivem Spanwinkel und polierten Spanflächen schneiden weich und sorgen für einen hervorragenden Spanfluss. „Damit schruppten wir bei einer Spindeldrehzahl von 25.400 Umdrehungen pro Minute und konnten bis zu 148 Kilowatt an der Spindel ziehen“, freut sich Stefan Diem. „Bei einem Vorschub von 25.400 Millimetern pro Minute und einer Schnitttiefe von 16,5 Millimetern konnten wir bis zu 14,5 Liter Material pro Minute abheben.“ Die tieferen Bereiche der Tasche brachte bavius mit HeliAlu-Aufsteckfräsern in den Längen 157, 207 und 257 Millimetern bestückt mit 14er-WSP prozesssicher ein – mit Drehzahlen bis zu 28.000 Umdrehungen pro Minute, einer Leistung von bis zu 65 Kilowatt und Vorschüben von bis zu 16.500 Millimetern pro Minute. „Das war schon beeindruckend, wie die Maschine durch das Material gerauscht ist“, sagt Dominik Merz.
Mit vier dreischneidigen MegaAlu-Vollhartmetallfräsern im Durchmesser von 25 Millimetern und in Längen von 5xD bis 8xD reduzierte bavius die Eckradien von R50 beziehungsweise R25 auf R12,5 und schruppte die Tasche auf ihre Endtiefe von 260 Millimetern. „Hierfür nutzen wir auch die einzigen Ausnahmen vom Standard. Die beiden Fräser in 7xD und 8xD sind Sonderwerkzeuge“, sagt Calogero La Quatra. „Besonderer Vorteil dieser dreischneidigen Alu-Spezialisten: Sie besitzen eine ungleiche Teilung und durch ihre besondere Schneidengeometrie ist der Prozess auch bei solch hohen Auskragungen nahezu vibrationsfrei.“

Beim Schlichten sorgten aufschraubbare VHM-Kugelkopf- und -Barrelfräser aus Iscars Multimaster-Familie mit Werkzeuglängen zwischen 155 und 293 Millimeter für hohe Oberflächengüten.

Begutachten das Testergebnis: (v.li.) Anton Kress, Produktspezialist Fräsen bei Iscar, Stefan Diem, Anwendungstechniker, Dominik Merz, Director Global Sales|Applications, beide bavius, Michele Piccolantonio, Beratung und Vertrieb Ausrüstungsprojekte und Calogero La Quatra, Produktspezialist Multi Master, Solid Carbide und PCD-Tools, beide Iscar.
Top-Oberflächengüte dank Multimaster-Fräsern
Bei der Fertigung von Luftfahrtkomponenten geht es aber nicht nur darum, schnell große Mengen Material abzutragen. Ebenso wichtig ist eine hohe Güte der Bauteiloberflächen. Das macht das Schlichten zu einem entscheidenden Prozess. Beim Test kamen dafür aufschraubbare VHM-Kugelkopf- und -Barrelfräser aus Iscars Multimaster-Familie mit Werkzeuglängen zwischen 155 und 293 Millimetern zum Einsatz. Mit angelegten Spindeldrehzahlen zwischen 21.000 und 27.000 Umdrehungen pro Minute entstanden an Boden und Wänden der Tasche innerhalb weniger Minuten feine und riefenfreie Oberflächen mit Rautiefen von 6,5 Mikrometern.
Für das Finish des Taschenbodens war ein dreischneidiger EBA-Kugelkopffräser mit einem Durchmesser von 16 Millimetern und einem 8er-Radius zuständig. Montiert auf dem 200er-Schaft misst das Werkzeug 280 Millimeter. Um die größeren Seiten der Tasche zu schlichten, setzte bavius den tropfenförmigen EOBA-Barrelfräser mit 16 Millimetern Durchmesser, vier Schneidkanten und einem 75er-Profilradius auf den 200er-Schaft. „Dieser Barrelfräser schlichtet bis zu neunmal schneller als ein vergleichbarer Kugelkopffräser. Das liegt daran, dass der Radius als mathematischer Faktor dient und dementsprechend die Zeilensprünge um ein Vielfaches axial erhöht werden können“, erklärt Calogero La Quatra. „Und das bei geringer Drehzahl sowie unabhängig von Schnittparametern.“

Besprechen die letzten Einzelheiten des Tests: (v.li.) Anton Kress, Produktspezialist Fräsen bei Iscar, Stefan Diem, Anwendungstechniker, und Dominik Merz, Director Global Sales|Applications, beide bavius.

Michele Piccolantonio, Beratung und Vertrieb Ausrüstungsprojekte und Calogero La Quatra, Produktspezialist Multi Master, Solid Carbide und PCD-Tools, beide Iscar, überzeugen sich von der feinen und riefenfreien Oberfläche.

Haben gemeinsam den Werkzeugkatalog für den Test ausgelegt: (v.li.) Anton Kress, Produktspezialist Fräsen, Calogero La Quatra, Produktspezialist Multi Master, Solid Carbide und PCD-Tools, Michele Piccolantonio, Beratung und Vertrieb Ausrüstungsprojekte, alle Iscar, Anwendungtechniker Stefan Diem und Dominik Merz, Director Global Sales|Applications, beide bavius.


Anwender: bavius
bavius technologie (bis 2017 Handtmann A-Punkt Automation) zählt seit mehr als 40 Jahren zu den weltweit führenden Herstellern von hochproduktiven 5-Achs CNC Bearbeitungszentren zur Hochgeschwindigkeitszerspanung von großen Strukturteilen und Profilen. Als mittelständisches inhabergeführtes Unternehmen aus Baden-Württemberg steht es für Qualität und technische Innovationen.
bavius technologie gmbh
Eisenbahnstraße 17
D-88255 Baienfurt
http://www.bavius-technologie.com
Testergebnis übertrifft Erwartungen
In nur drei Stunden waren rund 70 Kilogramm Material entnommen, die Tasche prozesssicher und in der geforderten Qualität in den Block gefräst. „Die Kombination aus dynamischer, starker Anlage und passendem Werkzeug sorgt für eine kürzere Bearbeitungszeit und erhöht die Produktivität deutlich“, fasst Stefan Diem das Ergebnis zusammen. „Und wie vorhergesagt, liefen auch die lang auskragenden Werkzeuge mit der 63/80er-Aufnahme absolut stabil und vibrationsfrei.“ Mit einem 357 Millimeter langen HeliAlu mit 50 Millimetern Durchmesser trieben die Maschinenbauer diesen Stabilitätstest noch auf die Spitze: Neben der V-Tasche frästen sie mit einem Vorschub von 8.100 Millimetern pro Minute und einer Spindeldrehzahl von 18.000 Umdrehungen pro Minute eine weitere Kavität prozesssicher in den Aluminium-Block.
„Der Testlauf hat alle Erwartungen übertroffen. Der Kunde war völlig überzeugt und so begeistert, dass er die Maschine am liebsten gleich mitgenommen hätte“, sagt Dominik Merz. „Durch das Zusammenspiel aus unserer dynamischen AeroCell und den innovativen Werkzeugen von Iscar konnten wir ihm eine effiziente Lösung bieten“.
Produkte im Einsatz

Iscar Multimaster
Die auswechselbaren, tropfenförmigen MM EOBA-VHM-Köpfe fürs 3D-Profilfräsen von Aluminium schaffen sehr gute Oberflächenqualitäten beim (Vor-)Schlichten und erlauben bis zu neunmal schnellere Prozesse. Die unbeschichteten Köpfe besitzen vier scharfe Schneiden und sind in Nenndurchmessern von acht bis 16 Millimetern erhältlich. Die VHM-Kugelkopffräser EBA besitzen drei scharfe Schneiden und sind für das Schruppen und Schlichten von ISO N-Werkstoffen ausgelegt. Ausgeführt im unbeschichteten, verschleißfesten Substrat IC08 erreichen sie hohe Standzeiten, ihre angepasste Schneidengeometrie erlaubt hohe Oberflächengüten.

Iscar MegaAlu
Die VHM-Fräser der MegaAlu-Familie ermöglichen ein sehr hohes Zeitspanvolumen sowie Top-Oberflächengüten und reduzieren gleichzeitig die Durchlaufzeiten. Die dreischneidigen Fräser besitzen eine ungleiche Teilung. Sie sind deswegen vibrationsfrei und reduzieren so die Geräuschentwicklung. Hochglanzpolierte Spanräume verringern die Aufbauschneidenbildung und erhöhen die Standzeiten. Asymmetrische Spanbrecher in Kombination mit einer definierten Helix, sorgen für eine perfekte Kontrolle bei der Spanevakuierung. Eine zentrale Kühlmittelbohrung führt auch in tiefen Kavitäten zu einer optimalen Späneabfuhr und einer hervorragender Temperaturkontrolle.


Iscar HeliAlu
Der HeliAlu ist Iscars Hochleitungsfräser für die Aluminiumbearbeitung. Seine zweischneidigen, rhombischen Wendeschneidplatten hat Iscar für das Schulter-, Vollnut- und Planfräsen mit extrem hohen Drehzahlen konzipiert. Der Fräser ist mit zielgerichteter JHP-Kühlung ausgestattet. Damit lassen sich tiefe Taschen und Schultern schruppen und vorschlichten. Die punktgenaue, zielgerichtete Kühlung jeder einzelnen Schneide erhöht die Oberflächengüte und erzeugt kompakte Späne mit weniger Spanverwicklungen. Der Anwender profitiert von hoher Prozesssicherheit durch eine optimale Spanabfuhr sowie eine lange Standzeit, es bilden sich deutlich weniger Aufbauschneiden und durch verbesserte Schnittparameter steigt die Effizienz.
Teilen: · · Zur Merkliste